Kabar

Pandhuan Identifikasi Cacat Permukaan Cold-Rolled Coil: Saka Klasifikasi Cacat nganti Paukuman Penerimaan

Kumparan cold-rolled NatureSteeldigunakake digunakake ing peralatan omah, otomotif lan industri stamping hardware. Bentenane inti saka gulungan hot-rolled dumunung ing permukaan sheet: strip hot-rolled duwe skala, permukaan kasar lan toleransi dimensi gedhe; strip cold-rolled ngalami rolling multi-pass ing suhu kamar, menehi permukaan sing resik, lancar lan ukuran sing tepat.


Cacat lumahing dadi bebaya kritis kanggo gulungan kadhemen. Tandha gulungan, goresan, noda kuning, pamblokiran kumparan lan cacat liyane bisa nyebabake penolakan bagean lan kawah cat ing kasus sing entheng, utawa penolakan batch lengkap ing kasus sing abot. Sawetara cacat tetep laten nalika dikirim lan mung muncul nalika stamping, kanthi gampang nyebabake perselisihan tanggung jawab.


Dokumen iki mbantu pangguna ngenali cacat, nglacak proses produksi sing cocog, mutusake kualitas miturut standar, lan ngetrapake kontrol pencegahan saka jalur produksi nganti kemasan barang laut. Iki minangka referensi kanggo personel pengadaan, inspektur kualitas lan insinyur sing relevan.


I. Apa Quality lumahing langsung Nemtokake Stamping Ngasilake Panjenengan


Kualitas lumahing ora mung masalah estetis; impact sawijining propagate mudhun kabeh chain produksi.


Tahap pisanan: Stamping. Slivers (inklusi internal sing kapapar ing lumahing) tumindak minangka titik wiwitan kanggo stamping retak. Retak mikro pinggiran nyebar dadi fraktur sajrone nggambar jero. Lembaran bergelombang kanthi kerataan sing kurang bisa nyebabake posisi sing ora stabil ing njero mati lan nyebabake dimensi bagean sing ora toleransi.


Tahap kapindho: Coating lan electroplating. Sisa lenga nyebabake kawah cat lan lubang jarum elektroforesis. Gulung tandha lan goresan digedhekake dadi mottling katon sawise electroplating. Werna oksida (noda kuning) langsung ngrusak adhesi kanggo enameling lan lapisan warna.


Tahap katelu: After-sales. Kanggo komponen sing katon kritis kayata panel piranti omah lan panel njero otomotif, cacat permukaan langsung nyebabake keluhan katon produk rampung. Ing tataran iki, kerugian ngluwihi sakumpulan lembar kanggo biaya produk rampung lan jadwal pangiriman.


Mula, ana konsensus ing industri: kelas baja lan kekandelan nyetel watesan kinerja sing luwih murah kanggo gulungan gulungan kadhemen, dene kualitas permukaan nyetel wates ndhuwur kanggo produk rampung. Nemtokake sasmita lumahing kanthi cetha nalika pesenan luwih larang tinimbang regejegan post-facto.

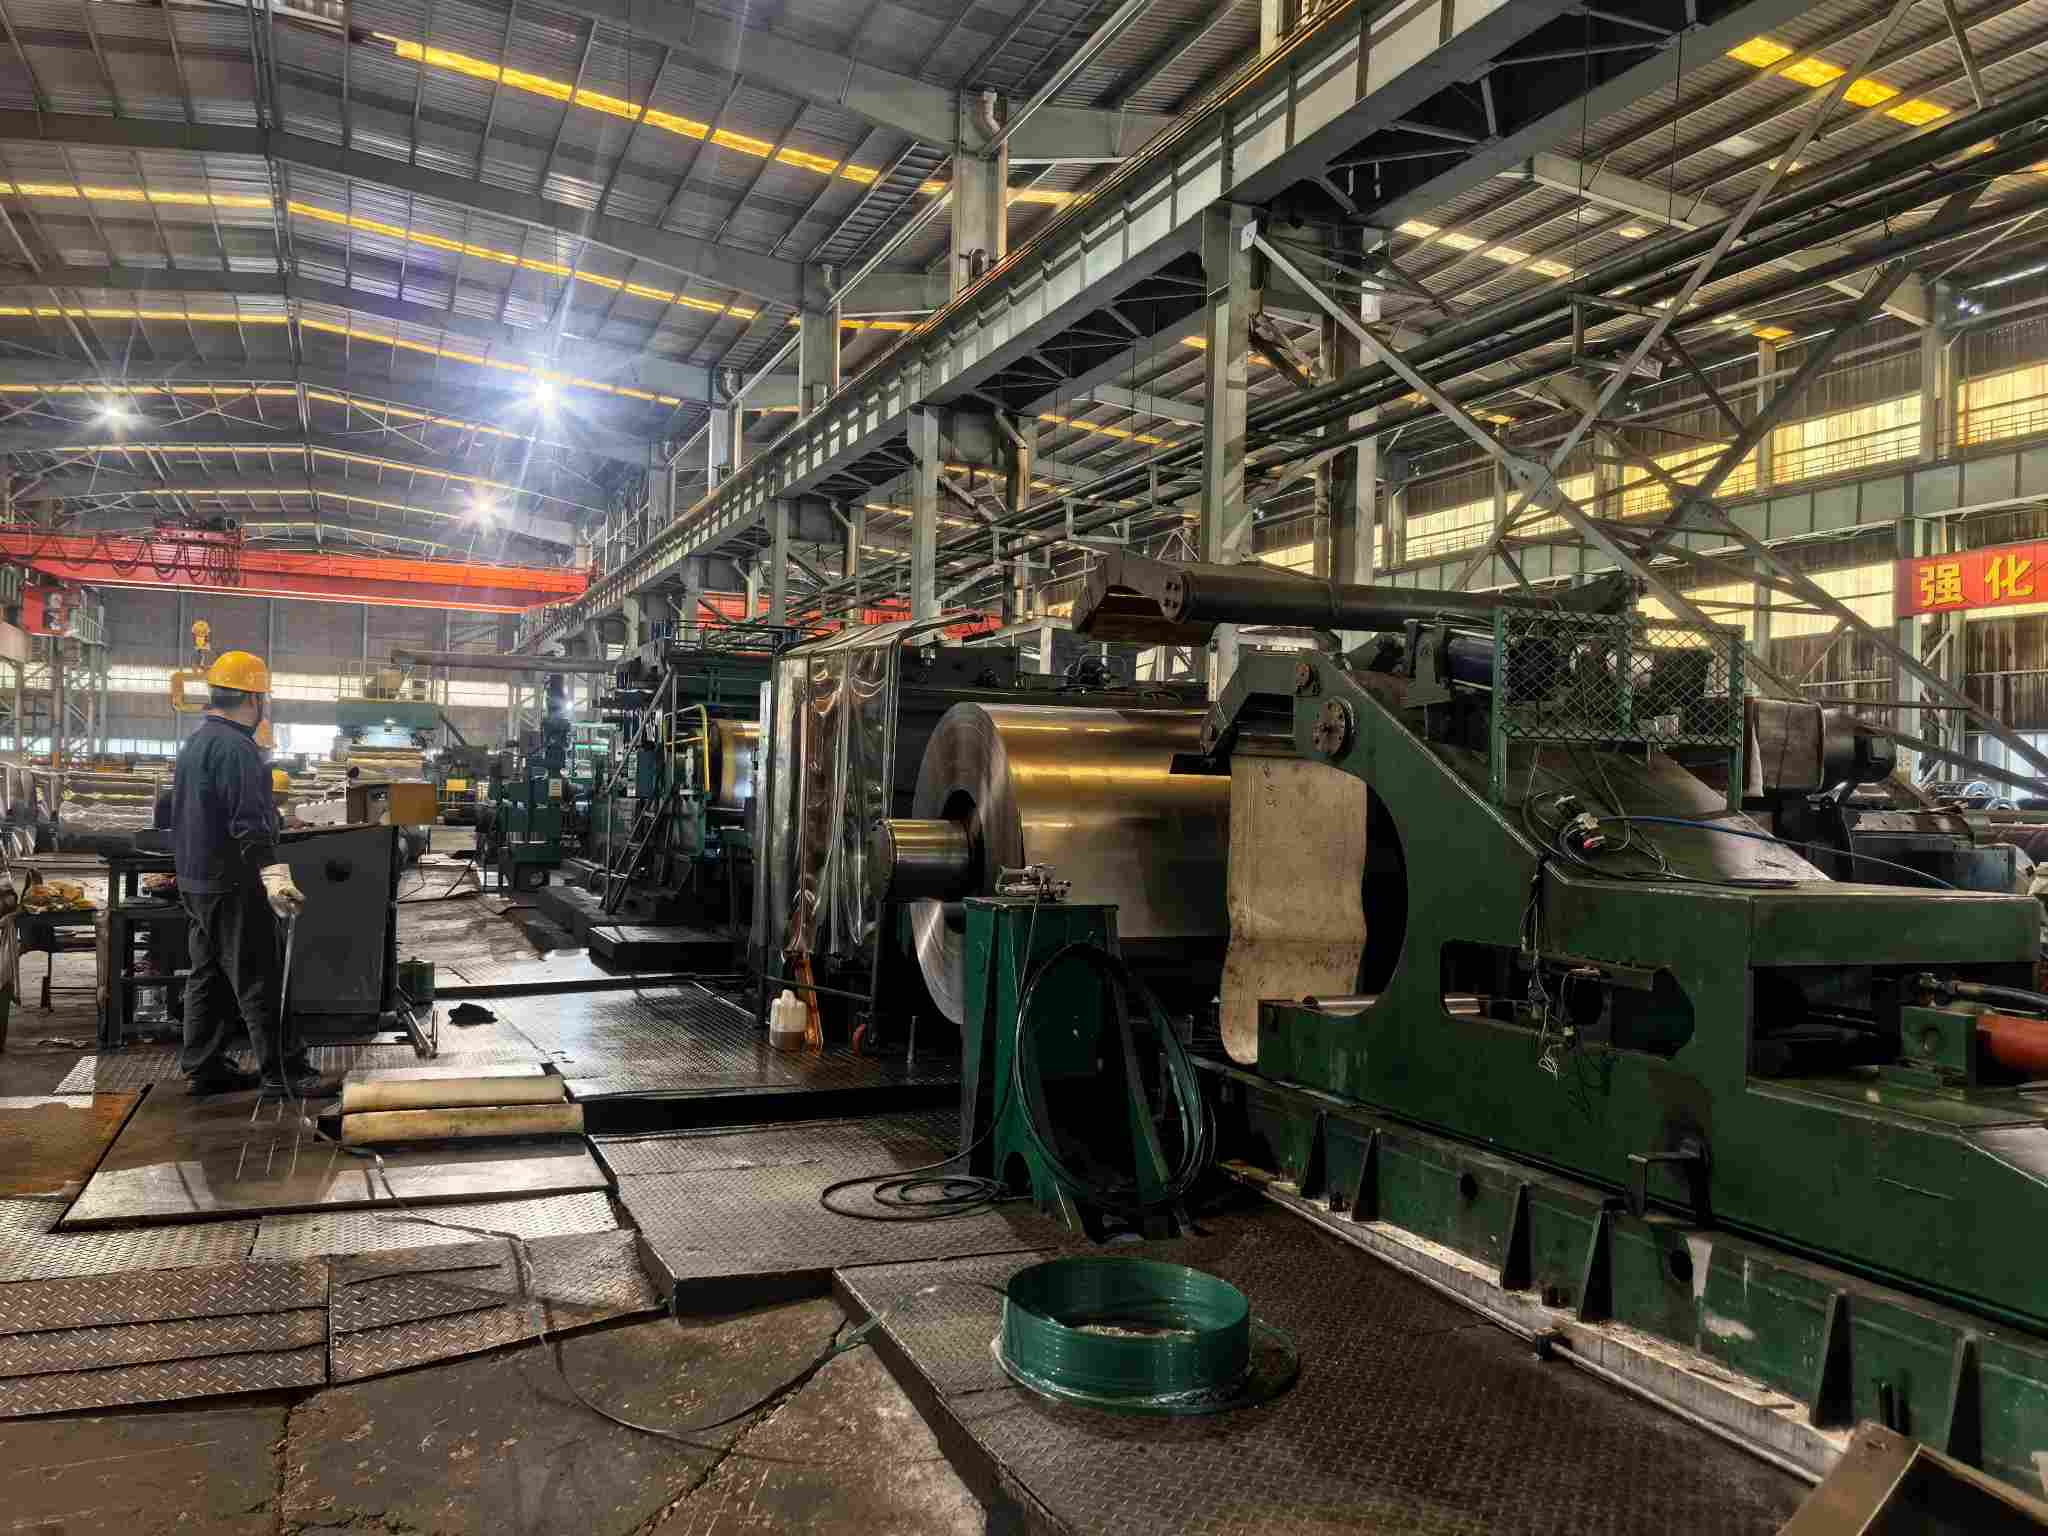
Cold rolling mill workshop

II. Klasifikasi Cacat Lumahing Umum kanggo Cold-Rolled Coils


Cacat diklompokaké miturut tataran produksi sing asalé: cacat sing ditepungake ing proses rolling, cacat sing ditepungake ing proses annealing lan pickling, lan cacat sing ditemokake nalika panyimpenan lan transportasi. Klasifikasi iki mbisakake trace-back langsung menyang proses sing tanggung jawab nalika pengamatan cacat.


Saben cacat diterangake ing format manunggal: Karakteristik Penampilan → Panyebab → Dampak Hilir → Kriteria Penerimaan Referensi.


2.1 Cacat Ngenalaken ing Proses Rolling


Ujung Retak


  •  Penampilan: Retakan sing terus-terusan utawa intermiten ing pinggir lembaran baja utawa strip, wiwit saka fitur kaya burr cilik nganti retak, retak ing kasus sing abot.
  •  Panyebab: Logam pinggir ngalami stres tri-aksial nalika digulung lan ngluwihi wates daktilitas materi. Faktor panyumbang umum kalebu cacat pinggiran sing mlebu, skala pinggiran sing ditekan, distribusi pengurangan pass sing ora bener, lan ketegangan gulung sing berlebihan.
  •  Dampak: Retak nyebar nalika slitting; fraktur diwiwiti saka pinggir nalika stamping, nggawe bagean sing ditarik jero langsung ora cocog kanggo digunakake.
  •  Paukuman: Retak ditetepake minangka cacat layanan-ngrusak miturut standar lan ora diidini. Burr pinggiran cilik bisa ditampa kanthi kondisi yen dicopot sawise diiris.


Gemblong / Gesper


  •  Penampilan: Permukaan lembaran sing ora rata nuduhake profil bergelombang utawa lengkungan pinggir/wilayah tengah ing kahanan bebas.
  •  Panyebab: Setelan makutha gulung sing ora bener, suhu gulung sing ora rata nyebabake "mahkota termal", penyimpangan kekandelan transversal sing gedhe, lan tension rolling sing fluktuatif.
  •  Dampak: Panyimpangan feed ing garis stamping otomatis. Yen waviness asale saka sistem plate-shaped faults, residual stress nyebabake spring-back sanajan sawise leveling.
  •  Paukuman: Toleransi flatness kasebut kanthi tegas ing standar. Waviness cilik bisa diatasi kanthi leveling; bagean sing ora cocog sing waviness tetep metu-saka-toleransi post-leveling bakal dianggep non-conforming.


Tandha Roll


  •  Katon: indentations periodik ing lumahing sheet, karo circumference rol cocog spasi. Fitur iki mbedakake tandha gulung saka goresan.
  •  Panyebab: Dents ing permukaan gulungan utawa zat asing sing nempel (lebu skala, endhas lenga), sing nransfer jejak tekanan menyang permukaan lembaran.
  •  Dampak: Gagal tampilan langsung kanggo bagean kosmetik; konsentrasi stres ing lekukan nalika stamping.
  •  Paukuman: Tunduk marang tingkat permukaan sing ditemtokake. Tandha gulung cilik diidini kanggo Kelas FB miturut standar nasional. Kanggo Grade FC, sisih sing luwih apik kudu bebas saka cacat sing katon. Tandha gulungan périodik sing béda karo ambane sing bisa didelok dianggep ora cocog kanggo Grade FC/FD.


Goresan


  •  Penampilan: Non-periodik, parut linear arah kanthi seret sing bisa dirasakake nalika didemek nganggo tangan.
  •  Nimbulaké: bahan manca hard adhering kanggo Tabel roller, guide piring utawa guide nggulung; slippage antar lapisan sing disebabake dening tegangan coiling sing ora stabil.
  •  Dampak: Goresan sing ngluwihi kedalaman tartamtu dadi situs wiwitan kanggo stamping cracking lan nyebabake penolakan saka bagean sing katon.
  •  Paukuman: Kriteria selaras karo sing kanggo tandha gulung, dileksanakake saben klausa kelas permukaan. Praktek umum industri: goresan cilik kanthi ambane ora ngluwihi setengah toleransi kekandelan bisa dirembug, miturut perjanjian kontrak.


#### Panyimpangan Kekandelan bebarengan Strip


  •  Penampilan: Ora katon kanthi mripat langsung, diwujudake minangka kekandelan sing ora konsisten ing macem-macem posisi siji lembar.
  •  Panyebab: Tanggepan telat saka sistem Kontrol Gauge Otomatis (AGC), fluktuasi ketebalan sing mlebu, lan penyimpangan ing setelan gaya gulung.
  •  Dampak: Kekandelan tembok sing ora rata saka bagean sing dicap; fluktuasi kekandelan ngganggu dipakani lan mbentuk stabilitas kanggo baris produksi otomatis.
  •  Penghakiman: Diukur liwat pengukur ketebalan nglawan tabel toleransi ketebalan standar. Cathetan: tabel toleransi dipérang miturut kekandelan lan jembar nominal tinimbang nganggo nilai tunggal universal.


Slivers


  •  Penampilan: Elongated silvery-cerah utawa peteng coretan saka macem-macem dawa, biasane ana ing sirah coil, buntut coil utawa zona lokal.
  •  Panyebab: Inklusi non-logam ing baja (umpamane alumina) dipanjangake nalika digulung lan pungkasane katon ing permukaan.
  •  Dampak: Sumber wiwitan utama kanggo retak sajrone nggambar jero. Luwih mbebayani tinimbang goresan biasa, slivers nggambarake manifestasi permukaan cacat materi internal.
  •  Paukuman: Inklusi diklasifikasikake minangka cacat sing ngrugekake miturut standar lan ora diidini. Sliver lokal umume nuduhake masalah metalurgi lan casting terus-terusan lan biasane dianggep ora cocog.


 2.2 Cacat Dipuntepangaken ing Proses Annealing lan Pickling


#### Pewarnaan Kekuningan / Warna Oksida


  •  Penampilan: Warna kuning-coklat lokal ing permukaan lembaran; prabédan werna full-coil ing kasus abot.
  •  Panyebab: Karbonisasi sisa lenga sawise anil; kontrol titik embun ora nyukupi atmosfer protèktif tungku (campuran hidrogen / nitrogen-hidrogen) sing ndadékaké oksidasi entheng.
  •  Dampak: Kerusakan abot saka adhesion kanggo enameling, lapisan warna lan lukisan; prabédan werna langsung mbatalake bagean katon-kelas.
  •  Paukuman: Tint oksida minor diijini kanggo Grade FB. Grade FC / FD nemtokke syarat ing prabédan werna lan adhesion; kedadeyan nyebabake non-conformance. Tungku anil sing dioperasikake kanthi bener kanthi proteksi hidrogen ora bakal ngasilake noda kuning sing katon.


Pamblokiran Coil


  •  Penampilan: Adhesi antar-lapisan lokal nyegah uncoiling; tandha ambruk utawa gummy tetep ing lumahing sheet ngendi lapisan adhered sing pried loro.
  •  Nimbulaké: Suhu annealing gedhe banget, tension coiling dhuwur, meksa klempakan lokal saka wangun piring miskin; lumahing banget Gamelan luwih exacerbate tancep.
  •  Dampak: Area lumahing terus-terusan sing gedhe bakal rusak ing zona adhesi.
  •  Paukuman: Kerusakan adhesion-luh minangka cacat sing ora cocog. Masalah proses anil klasik iki biasane disebabake setelan parameter anil sing ora bener.


Pits Overpickling


  •  Penampilan: Permukaan lembaran sing kusam ditutupi lekukan sing padhet lan nuduhake rasa taktil sing kasar.
  •  Panyebab: Suhu adus asam sing dhuwur banget, konsentrasi asam sing ora cocog utawa wektu nyemplungake ing bagean pickling sing luwih dawa, nyebabake karat ing substrat wesi.
  •  Dampak: Kekasaran permukaan sing ngluwihi ngrusak adhesi lapisan; nyuda kekandelan materi ing kasus abot.
  •  Paukuman: Pit cilik bisa diidini kanggo tingkat permukaan sing luwih murah tanpa cacat. Pit dilarang kanggo Grade FC / FD.


Garis Lüders / Stretcher Strain


  •  Penampilan: Tandha slip kaya pita sing muncul ing permukaan komponen sing dicap.
  •  Cathetan: Iki minangka properti material tinimbang cacat. Baja karbon rendah kayata DC01 lan SPCC nduweni fitur dataran tinggi sing ngasilake, lan deformasi sing ora rata nalika stamping ngasilake garis Lüders. Pabrik baja ngilangi dataran tinggi asil liwat rolling skin-pass kanthi nyuda cilik.
  •  Titik utama: Efektivitas skin-pass mudhun sajrone wektu panyimpenan. Penuaan alami maneh ngasilake dataran tinggi. Standar nemtokake wektu jaminan: EN 10130 njamin ora ana garis Lüders sajrone nem sasi sawise skin-pass kanggo DC05; DC06/DC07 nggawa jaminan tanpa wates. GB/T 5213 mbedakake wektu miturut kelas permukaan: kira-kira telung sasi kanggo permukaan kelas dhuwur (FC/FD) lan kira-kira nem sasi kanggo kelas umum (deleng standar lan kontrak asli kanggo nilai sing tepat).
  •  Paukuman: Garis Lüders sing muncul saka panyimpenan sing luwih tuwa umume ora diklasifikasikake minangka cacat kualitas. Para panuku kudu nemtokake wektu panyimpenan lan praktik persediaan "first-in, first-out" ing panggonan pesenan.


Sisa lenga


  •  Penampilan: Film lenga sing ora rata ing permukaan lembaran, katon minangka garis-garis utawa titik akumulasi lenga.
  •  Panyebab: Kinerja bagean degreasing elektrolitik sing ora cukup utawa aplikasi lenga sing ora dikendhaleni sawise rolling kulit.
  •  Dampak: Kawah cat lan lubang jarum elektroforesis; film lenga gedhe banget kompromi kinerja welding.
  •  Paukuman: Standar biasane nemtokake produk sing dikirim lenga kanthi film lenga sing bisa dicopot liwat reresik alkalin. Non-conformance ditrapake nalika sisa lenga sing ora rata nyebabake kegagalan proses hilir.


2.3 Cacat sing Ditemokake sajrone Panyimpenan lan Transportasi (Zona Tanggung Jawab Tinggi)


Water-stain Rust


  •  Penampilan: Noda teyeng kuning-kuning nganti coklat peteng sing biasane diwiwiti saka permukaan utawa pinggir lembaran; asring diamati kanggo kargo laut.
  •  Panyebab: Kelembapan kondensasi saka kringet wadhah amarga beda suhu-asor, semprotan uyah segara; gulungan gundhul sing ora ana kemasan anti karat utawa kemasan sing rusak.
  •  Dampak: Paint blistering liwat zona rusted; downgrade full-coil ing kasus sing abot.
  •  Paukuman: Salah sawijining cacat sing paling rawan perselisihan. Tanggung jawab ditemtokake dening telung faktor: ① Werna karat: karat seger katon kuning cerah / oranye-abang; teyeng lawas dadi coklat peteng utawa malah ireng. ② Integritas kemasan: kondisi kertas anti-karat, film plastik lan pelindung pinggir. ③ Garis wektu: mbandhingake antarane tanggal produksi / aplikasi minyak lan tanggal tekane karo periode validitas anti-karat standar (standar nasional nemtokake validitas bebas karat nem sasi saka manufaktur kanggo gulungan sing dikirim minyak ing kahanan transportasi-simpenan normal). Yen karat dumadi kanthi kemasan utuh sajrone validitas anti-karat, tanggung jawab ana ing panyedhiya. Kemasan rusak utawa panyimpenan kadaluwarsa menehi tanggung jawab marang para panuku.


Nangani Dents


  •  Penampilan: Indentations lokal utawa bruises impact, klempakan biasane ing mbungkus kumparan njaba lan titik kontak hoist.
  •  Panyebab: Pengangkatan sing ora bener, kompresi tumpukan, lan pengaman sing ora cocog sajrone transportasi.
  •  Penghakiman: Lengket njaba lokal bisa ditampa kanthi syarat sawise ngilangi bungkus sing kena pengaruh tanpa cacat fungsional. Penyok sing nyebar nggawe gulungan ora cocog.


Telescoping / Loose Coil


  •  Katon: Misaligned coil end-faces mbentuk profil stepped teleskop; tali pengikat longgar.
  •  Nimbulaké: Mis-alignment nalika nggulung, ketegangan sing ora bener, lan relaksasi tali nalika transit.
  •  Dampak: Sheet scratching lan dipakani penyimpangan sak uncoiling; bebaya keamanan gudang.
  •  Paukuman: Pasuryan mburi sing ora cocog ngluwihi wates toleransi minangka non-konformitas. Tali sing longgar kudu dikencangake maneh ing gudang.


2.4 Tabel Cacat Referensi Cepet


cacad Proses Tanggung Jawab Penyebab Khas Diijini kanggo FB Grade Diijini kanggo FC / FD Grade
Ujung Retak Bahan rolling / mlebu Tekanan pinggiran sing berlebihan Ora diijini Ora diijini
Waviness Rolling Makutha gulungan / tension sing ora cocog Ora diijini yen metu-saka-toleransi Ora diijini yen metu-saka-toleransi
Tandha Roll Rolling Kerusakan permukaan roll / materi asing Minor diijini Ora diijini
Goresan Rolling / slitting Materi manca ing dalan roller Minor diijini Ora diijini
Kekandelan Deviasi bebarengan Strip Rolling penyimpangan kontrol AGC Ora diijini yen metu-saka-toleransi Ora diijini yen metu-saka-toleransi
Slivers Steelmaking / terus casting Inklusi Ora diijini Ora diijini
Pewarnaan Kuning Annealing Sisa lenga / atmosfer ala Minor diijini Ora diijini
Pamblokiran Coil Annealing Suhu / tension sing ora cocog Ora diijini Ora diijini
Pits Overpickling Pickling Pengawetan sing ora bisa dikontrol Minor diijini Ora diijini
Lüders Lines Properti material Ngasilake dataran tinggi / tuwa Ora cacat, tundhuk watesan wektu panyimpenan Ora cacat, kanthi wektu panyimpenan sing luwih cendhek
Sisa lenga Degreasing / skin-pass degreasing ora nyukupi Ora diijini Ora diijini
Water-stain Rust Panyimpenan & transportasi Kelembapan / kemasan rusak Ora diidini (pangecualian kanggo validitas anti-karat kadaluwarsa)

Ora diijini


III. Inspeksi On-Site: Metode Tes Praktis lan Daftar Priksa 10 Menit


3.1 Papat Teknik Inspeksi On-Site


Inspeksi Visual cahya sisih. Teknik mriksa permukaan sing paling kritis. Bukak gulungan lembaran meter demi meter ing ngisor cahya sisih sudut kurang ing 45 derajat. Waviness, tandha gulung lan goresan samar dadi katon ing cahya sisih, dene akeh cacat tetep ora katon ing cahya ngarep langsung - titik wuta umum kanggo pihak sing nampa. Prioritasake zona pinggiran 50-milimeter, ing ngendi pinggiran retak lan burr kerep kedadeyan.


Taktil Assessment. Geser kuku ing tekstur permukaan: tandha gulung ngasilake seret periodik; goresan ngasilake seret sing terus-terusan. Slivers nuduhake ciri tactile cedhak goresan biasa; identifikasi mbutuhake lokasi gabungan (biasane ing sirah coil / buntut) lan kinerja stamping sakteruse.


Instrumen Pengukuran. Gunakake alat ukur ketebalan portabel kanggo conto ketebalan ing sirah kumparan, kumparan tengah lan buntut kumparan kanggo mriksa variasi ketebalan. Gunakake straightedges plus feeler gauges kanggo pangukuran warpage. Yen kasedhiya, ukur nilai kekasaran Ra liwat penguji kekasaran (kasar minangka indikator inti kanggo tingkat permukaan, kanthi prosedur tes sing ditemtokake ing standar). Titik sampling gauge kekandelan kudu nutupi ambane strip kanthi lengkap tinimbang mung zona tengah.


Packaging lan Mark Inspection. Priksa dhisik integritas kemasan anti-karat lan keterbacaan tandha pengiriman nalika mbukak wadhah (nomer coil, kelas baja, dimensi, kelas permukaan, bobot, tanggal produksi). Suspect cacat lumahing sing disebabake transportasi kanggo karusakan kemasan.


3.2 10‑Daftar Priksa Penerimaan Menit kanggo Pihak sing Nampa


1. Priksa kemasan: Priksa integritas kertas / film anti-karat, pelindung pinggir, tali pengikat lan pelapis baja; goleki jejak banyu-paparan.

2. Verifikasi tandha: Konfirmasi nomer coil, bahan baja, dimensi, bahan lumahing lan tanggal produksi pesenan tuku cocog lan Sertifikat Test Mill (MTC).

3. Inspeksi cahya sisih jangkoan lengkap: Priksa lumahing sheet meter dening meter ing ngisor cahya sisih 45 derajat, fokus ing zona pinggiran 50 mm.

4. Sampling tactile Random: Seret kuku ing telung lokasi acak kanggo mbedakake tandha muter, goresan lan slivers.

5. Priksa titik kekandelan: Njupuk pangukuran ing sirah coil, mid-coil lan buntut coil lan catat variasi kekandelan ing dawa strip.

6. Pangukuran Warpage: Ukur free-state warpage ing bagean sheet siji meter.

7. Dokumentasi lan sampling: Foto area sing rusak kanthi referensi skala lan tetepake segmen sampel sing rusak 300-milimeter minangka bukti evaluasi tanggung jawab.

8. Referensi silang kelas: Bandingake pengamatan karo klausa kelas permukaan ing Bab IV lan gawe kesimpulan: Nampa / Ditampa Kondisi / Penolakan.


IV. Pangukuran Kontrol Sumber NatureSteel nglawan Cacat Lumahing


Bagean sadurunge nyakup identifikasi cacat kanggo penanganan sawise kedadeyan. Bab iki nerangake kontrol pencegahan sisih pabrik. Cacat lumahing sejatine masalah sing ana ing proses. Identifikasi cacat tumiba ing pangguna hilir, dene pencegahan cacat kalebu ing jalur produksi.


Bagian Pengawetan: Pengawetan lima tahap ditambah degreasing elektrolitik. Ngilangi skala lengkap minangka prasyarat kanggo permukaan sing digulung kadhemen sing resik. Over-pickling ngasilake pit; godhong under-pickling ditekan-ing skala. Degreasing elektrolitik nyuda risiko sisa-lenga sing langsung ana gandhengane karo noda kuning lan kawah cat.


Rolling Section: Enem-dhuwur reversing mill karo sistem kontrol digital. Kontrol wangun piring loop tertutup lan alokasi pass-reduksi sing tepat mbentuk kontrol inti kanggo waviness, retak pinggiran lan panyimpangan ketebalan longitudinal. Sistem kontrol numerik Siemens lan ABB menehi toleransi kekandelan nganti ± 0.03mm, ketemu Kelas Presisi Khusus miturut EN10131. Ketebalan rolling minimal tekan 0.15mm. Permukaan gulungan ngalami inspeksi sing dijadwal kanggo ndeteksi karusakan permukaan gulungan lan zat asing sadurunge ditransfer menyang lembaran. Tandha gulung minangka cacat sing gampang diilangi liwat rutinitas pemeriksaan gulung.


Bagian Annealing: Anil hidrogen padhang. Atmosfer protèktif sing sugih hidrogen nyegah oksidasi permukaan lan warna kuning, ngilangi werna oksida ing sumber. Suhu annealing lan ketegangan coiling dipérang miturut bobot kumparan lan wangun piring kanggo nyegah pamblokiran kumparan.


Bagean Skin-Pass: Elongasi sing dikontrol saka 0,5% nganti 1,5%. Rolling skin-pass ing kisaran iki ngilangi dataran tinggi asil lan nambah wangun piring. Elongasi kulit sing ora cukup ora bisa nyuda garis Lüders; elongation gedhe banget degrades wangun piring lan nyuda roughness lumahing. Ngimbangi paramèter kasebut dadi syarat proses kulit-pass inti.


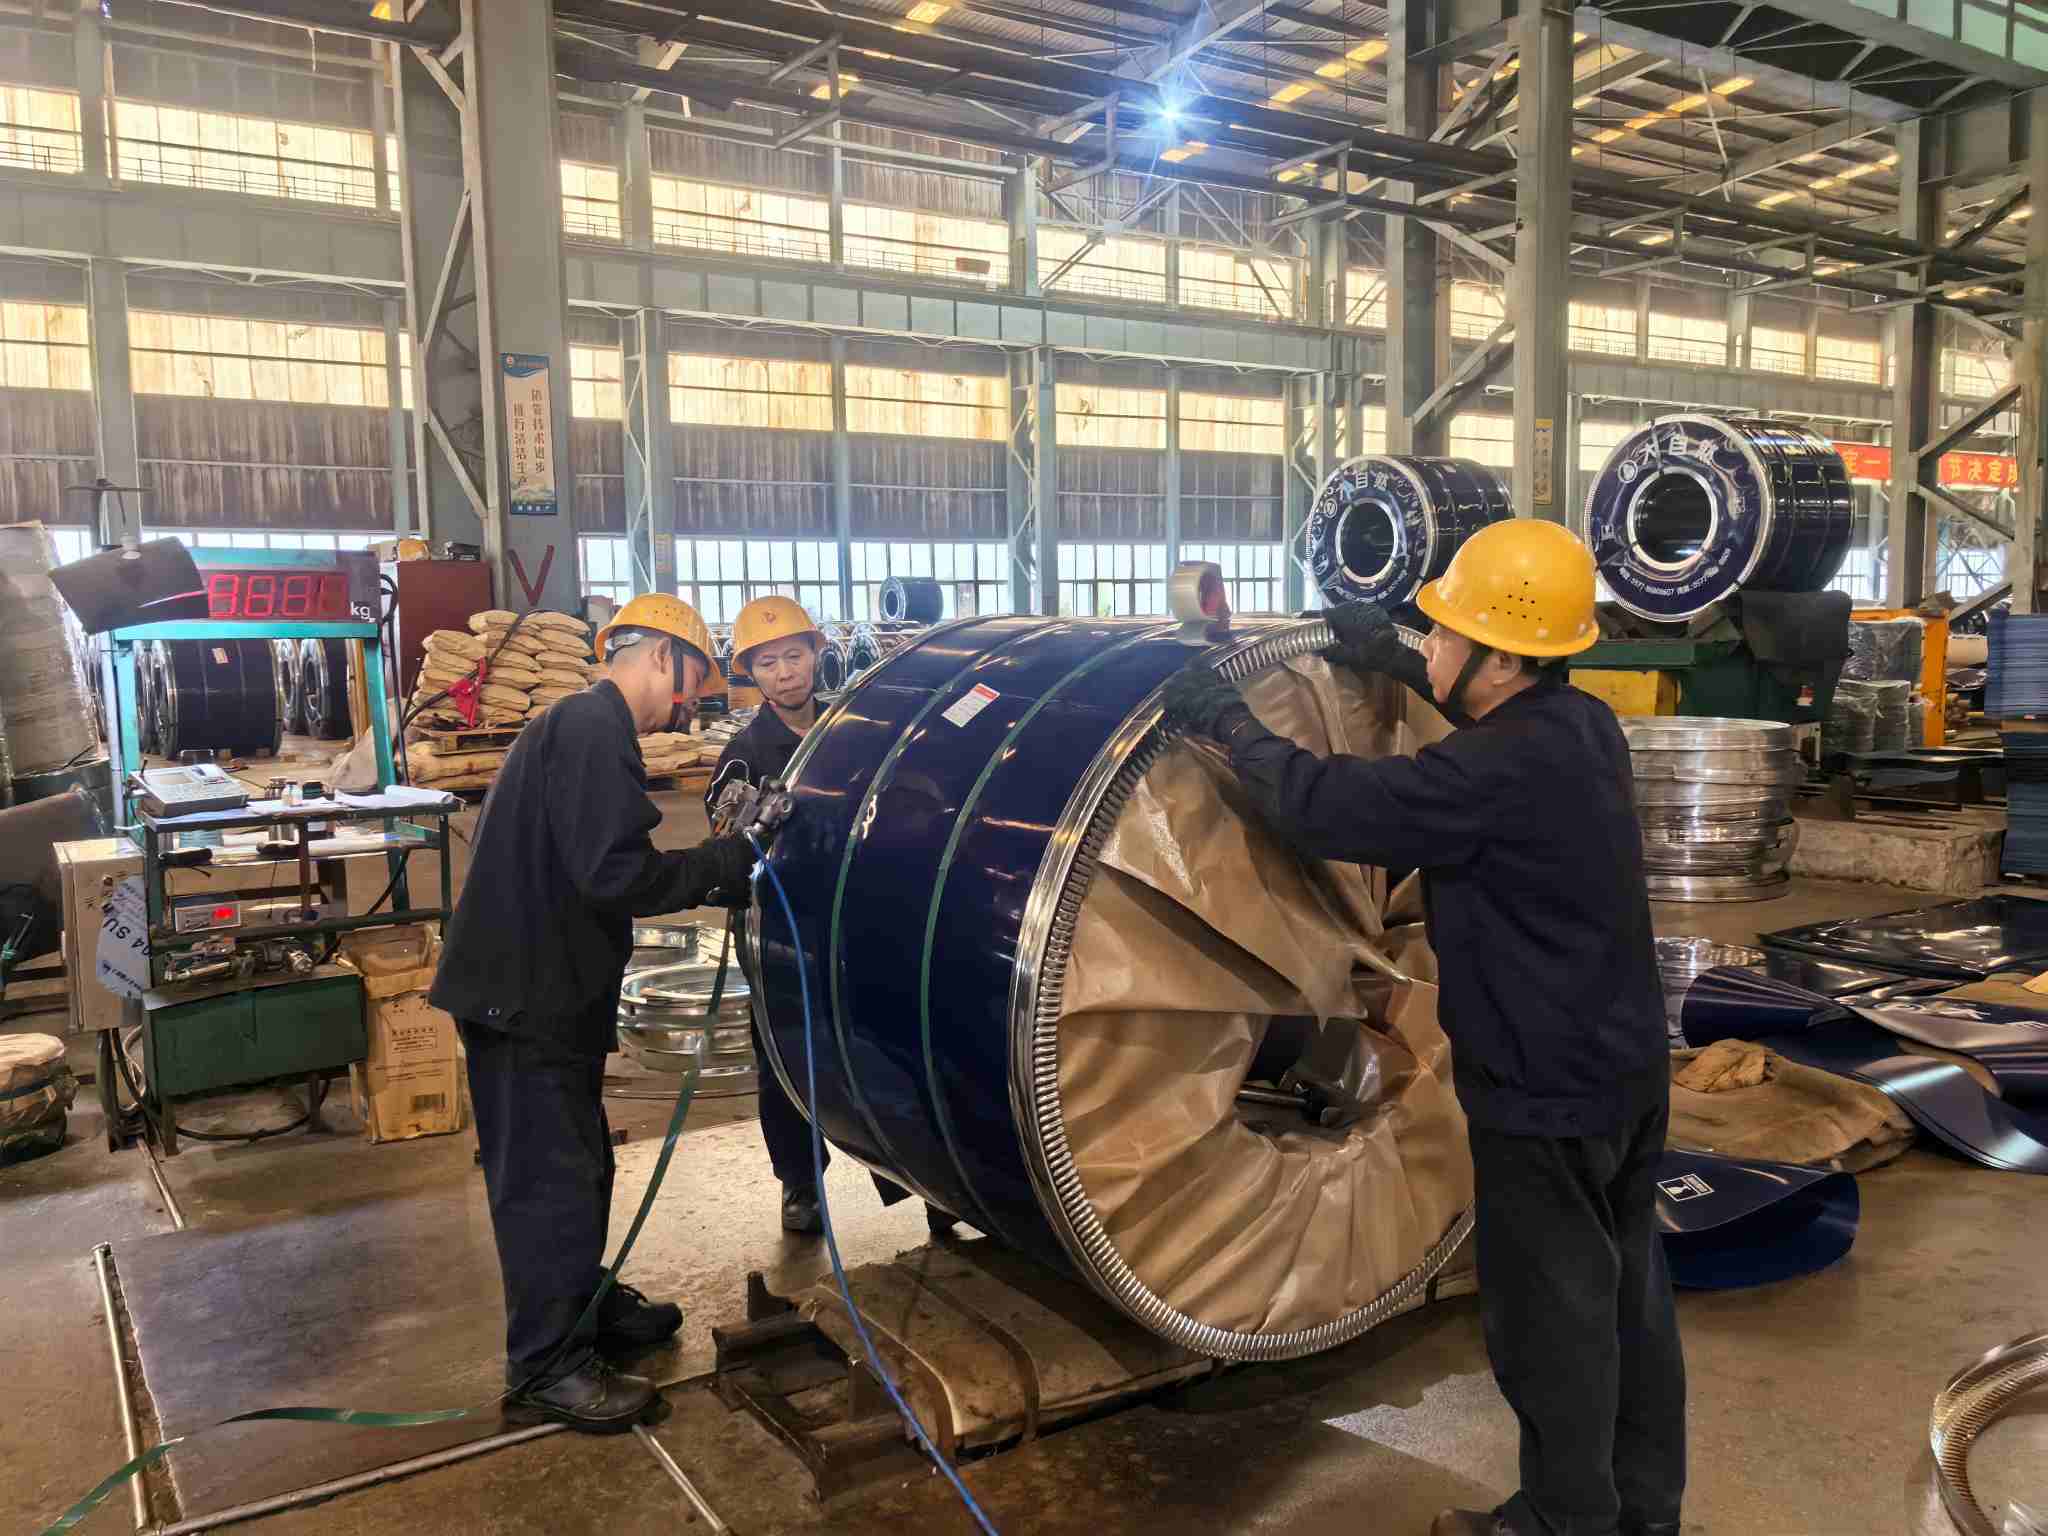
Bagean Finishing lan Pengemasan: Pemotongan tanpa burr lan kemasan berorientasi angkutan laut. Operasi slitting ngontrol dhuwur burr kanggo nyegah goresan pinggiran. Koil sing wis rampung dibungkus karo film VCI molah malih karat-inhibitor, dilengkapi karo protèktif pinggiran, dijamin karo tali baja lan Kelembapan-tahan dianggep kanggo dhuwur-salinitas, dhuwur asor laut transit. Umume perselisihan tekan pelabuhan babagan karat noda banyu bisa dihindari kanthi kemasan sing kuat.


Bagian Inspeksi: Gerbang inspeksi telung tingkat. Inspeksi hot-rolled-coil mlebu; in-process inspection sawise pickling, anil lan skin-pass rolling; inspeksi pra-pengiriman nggabungake sampling permukaan lan pangukuran dimensi. Segmen sampel lan cathetan tes disimpen kanggo saben batch, lan Sertifikat Pengujian Pabrik (MTC) ngiringi pangiriman. Sembarang kedadean kualitas bisa ditlusuri maneh menyang proses tartamtu lan jendhela wektu produksi, nyedhiyakake bukti sing kuat kanggo penilaian tanggung jawab.


Singkat: Cacat lumahing ora "katutup liwat pengawasan". Padha "diprodhuksi" utawa "dicegah". Pemriksaan validasi kinerja proses tinimbang tumindak minangka jaring pengaman pungkasan.

NatureSteel Coil Packing Process

Kesimpulan


Identifikasi cacat permukaan cold-rolled coil gumantung ing kombinasi kawruh proses, standar lan pengalaman lapangan. Dokumen iki nglumpukake macem-macem jinis cacat, daftar pamriksa sing ditampa lan kerangka penilaian tanggung jawab kanggo referensi sajrone pemeriksaan. NatureSteel nduweni keahlian cold-rolling sing ekstensif lan ngetrapake kontrol kualitas permukaan proses lengkap. Kemasan anti-karat VCI nyetabilake kahanan kumparan sajrone kiriman laut. Kanggo spesifikasi kelas baja (umpamane DC01, SPCC), konsultasi kelas permukaan utawa panjaluk kutipan, manggahubungi kita.


Warta sing gegandhengan
Ninggalake kula pesen
X
Kita nggunakake cookie kanggo menehi pengalaman browsing sing luwih apik, nganalisa lalu lintas situs lan nggawe konten pribadi. Kanthi nggunakake situs iki, sampeyan setuju kanggo nggunakake cookie. Kebijakan Privasi
nolakNampa